Váš dopravní pás se právě propíchl. Horním krytem projde trhlina 200 mm a výroba se zastaví. Rozhodnutí, jak to opravit, je důležitější, než většina lidí očekává. Rychlá oprava vám může pomoci spustit již dnes, ale nesprávná metoda opravy může způsobit opakující se poruchový bod, který stojí více prostojů než samotná oprava. Po posouzení běžných opravárenských postupů je nejspolehlivějším přístupem pro těžké pryžové pásy vulkanizace za tepla, za předpokladu, že máte nebo si můžete pronajmout správné vybavení. Zde rozebereme možnosti a co každá z nich znamená pro váš provoz.
Běžné typy poškození pryžového dopravního pásu
Poškození dopravního pásu má zřídka stejný tvar dvakrát. Nejčastějšími problémy jsou podélné trhliny podél středu pásu, propíchnutí způsobená ostrou rudou nebo kovovým šrotem, natržení okraje v důsledku špatného vedení pásu a opotřebení nebo rýhování krytu při opakovaných nárazech. Každý typ má jinou strategii oprav. Proražení horního krytu vyžaduje pouze malou záplatu, zatímco dlouhé natržení kostry vyžaduje plný vulkanizovaný spoj, aby se obnovilo napětí.
První rozhodnutí: opravit nebo vyměnit?
Před výběrem způsobu opravy zhodnoťte, zda se řemen vůbec vyplatí opravovat. Hlavním faktorem je rozsah poškození. Pokud trhlina probíhá přes celou šířku řemenu nebo pokud jsou ocelové kordy zlomené a zkorodované, oprava nikdy neobnoví původní jmenovité napětí řemenu. V takovém případě je výměna jedinou bezpečnou volbou.
Zvažte také stáří a zbývající tloušťku krytu. Pás, který již ztratil 30 % své původní krycí tloušťky, nebude po lokální opravě fungovat dobře. Naproti tomu trhlina, která je menší než 20 % šířky pásu, s neporušenou tkaninou nebo šňůrou, je dobrým kandidátem na opravu.
Hlavní způsoby opravy pryžových dopravních pásů
Existují tři široce používané způsoby opravy pryžových dopravních pásů. Každý z nich má jinou rovnováhu mezi rychlostí, odolností a cenou vybavení.
Horká vulkanizace
Horká vulkanizace, nazývaná také spojování za tepla, využívá teplo a tlak k vytvrzení opravné záplaty nebo spoje do struktury pásu. Poškozené místo se ořízne, umístí se nový pryžový pás a vulkanizační lis aplikuje řízené teplo a tlak po nastavenou dobu. Tento proces vytváří chemickou vazbu, která je prakticky stejně pevná jako původní pás. Vytváří také čistý, jednotný povrch, který odolává dalšímu roztržení, oděru a pronikání vlhkosti.
 Lis na vulkanizaci desek pro horké spojování a opravy Tento lis využívá teplo a tlak k vytvrzení záplat do pásových struktur, čímž se vytvoří spoje téměř stejně pevné jako originál. Ideální pro lokalizované defekty, nabízí čistý, jednotný povrch odolný proti roztržení a vlhkosti. Zobrazit produkt →
Lepení za studena
Lepení za studena využívá dvousložkové lepidlo a opravnou záplatu, bez tepla. Je to rychlé a levné a lze to provést na místě s minimálními nástroji. Slabým místem však zůstává vazba. Při vysokém pnutí, agresivních materiálových tocích nebo teplotách nad 80 °C se za studena lepené opravy často nezdaří během týdnů. Nejlépe se používá pro malé povrchové vady, poškození hran nebo jako dočasná oprava, když je plánována trvalá oprava.
Mechanické spojovací prvky
Mechanické spojovací prvky, jako jsou šroubované desky nebo systémy kloubových spojů, jsou nejrychlejší metodou. Opravář je dokáže nainstalovat za méně než hodinu a není potřeba žádná doba vytvrzování. Nevýhodou je, že spojovací prvky vytvářejí ohebný spoj, který se může uvolnit, způsobit problémy se sledováním na hlavové kladce nebo zachytit škrabky. Jsou užitečné pro nouzové obnovení nebo pro řemeny, které pracují při nízké rychlosti s nízkým zatížením.
Porovnání metod oprav: Síla, prostoje a náklady
Níže uvedená tabulka shrnuje klíčové kompromisy, které byste měli zvážit při výběru přístupu k opravě.
| Metoda | Síla | Odstávka | náklady | Nejlepší pro |
|---|---|---|---|---|
| Horká vulkanizace | Vysoký, blízký originálu | 4-12 hodin včetně chlazení | Vysoká investice do vybavení | Dlouhé trhliny, poškození hran, vysokonapěťové řemeny |
| Lepení za studena | Mírný | 1-3 hodiny | Nízká | Drobné vady krytí, nouzové záplaty |
| Mechanické spojovací prvky | Nízká to moderate | 30-60 minut | Nízká to moderate | Nouzové dočasné obnovení |
Požadavky na vybavení pro opravy vulkanizací za tepla
Pokud plánujete standardizaci vulkanizace za tepla, je rozhodující správné vybavení. Přenosný vulkanizační lis nebo standardní deskový vulkanizační lis musí poskytovat stálou teplotu desky, typicky v rozsahu 140 °C až 160 °C, a dostatečný upínací tlak, aby se opravný pás vtlačil do matrice pásu. Rozměry topné desky by měly pokrývat připravenou plochu opravy plus okraj minimálně 50 mm na všech stranách.
Stejně důležité je rozložení tlaku. Vzduch zachycený mezi opravnou záplatou a pásem může způsobit puchýře a selhání. A průvodce nákupem gumového vulkanizačního stroje vám může pomoci porozumět klíčovým specifikacím, které ovlivňují kvalitu opravy, jako je tlaková kapacita, ovládání topné zóny a možnosti přenosu formy.
Při opravách silných krytů nebo v případě, že potřebujete minimalizovat zachycení vzduchu, poskytuje vakuově asistovaný vulkanizační stroj spolehlivější výsledky odstraněním vzduchu před vytvrzením.
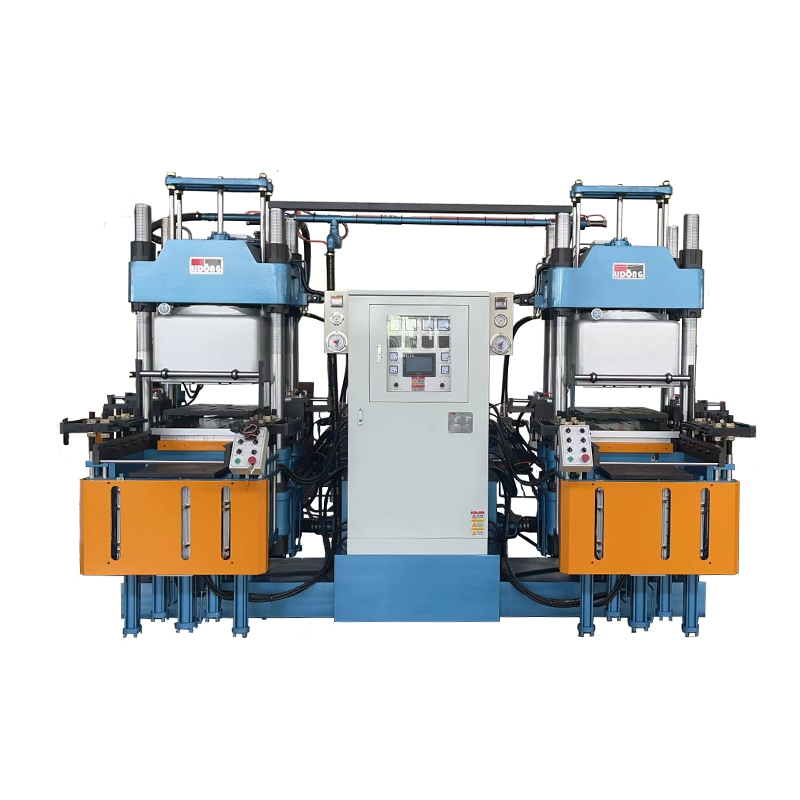 Vakuový vulkanizační stroj pro opravy pryže bez vzduchu Odstraněním vzduchu před vytvrzením tento stroj snižuje zachycení v tlustých krytech a zajišťuje spolehlivou vulkanizaci. Vhodné pro těsnění, těsnění a stírací lišty, zlepšuje kvalitu produktu a kontrolu procesu. Zobrazit produkt →
Kdy zvolit opravu vs
Obecným pravidlem je, že opravu provádějte, když je poškozená oblast lokalizována a konstrukční vyztužení řemene zůstává zdravé. Například jedno boční odtržení 100 mm může být úspěšně vulkanizováno za tepla. Řemen byste však měli vyměnit, pokud trhlina přesahuje asi 25 % šířky pásu, pokud se na jednom metrovém úseku vyskytují tři a více větších závad nebo pokud byl pás již dvakrát opravován ve stejné oblasti. A deskový vulkanizační lis lze použít pro přírodní i syntetický kaučuk , která rozšiřuje možnosti opravy, ale nemění základní kritéria výměny.
Praktické kroky pro spolehlivou opravu
Při provádění opravy vulkanizací za horka na pryžovém dopravním pásu postupujte takto:
- Zkontrolujte a označte přesné hranice poškození a zjistěte, zda nejsou přítomny odkryté kostry nebo ocelové kordy.
- Poškozenou oblast vyryjte do mělké, rovné dutiny. Odstraňte veškerou uvolněnou gumu a prach.
- Naneste kompatibilní opravný proužek nebo pryžovou směs a ujistěte se, že záplata je o něco větší než dutina.
- Umístěte oblast opravy mezi desky vašeho vulkanizačního stroje. Nastavte teplotu a tlak podle doporučení výrobce pásu.
- Udržujte ohřívací cyklus po předepsanou dobu, poté nechte opravu vychladnout bez snížení tlaku.
- Odstřihněte přebytečný materiál a první den pás běžte sníženou rychlostí a zkontrolujte, zda nejeví známky zvednutí nebo puchýřů.
Výběr správné metody opravy závisí na stavu řemene, době, kterou si můžete dovolit, a na vybavení, které máte na místě. Horká vulkanizace zůstává nejodolnější volbou pro vážné poškození a je to jediná metoda, která obnovuje bezešvý, plně pevný povrch pásu. Pokud řemeny opravujete pravidelně, investice do spolehlivého vulkanizačního stroje se rychle vrátí ve zkrácení prostojů a delší životnosti řemenu. Chcete-li získat podrobnější přehled o tom, jak jsou různé vulkanizační stroje nastaveny a provozovány, promluvte si s dodavatelem zařízení o vašich konkrétních scénářích oprav.